随着国内基建规模扩大,砂石骨料需求持续攀升,不少矿山生产线要求振动筛石机7*24小时连续作业。而矿山工况多粉尘、高负荷,设备突发故障往往会导致整条生产线停摆,单次停产损失可达数万元,科学的运维方案已经成为矿山产能稳定的核心支撑。
一、矿山场景下振动筛石机连续作业的核心损耗风险
和普通间歇作业场景不同,矿山工况下的振动筛石机要持续承受大吨位石料冲击、粉尘侵入,某行业调研报告显示,连续作业超过72小时的振动筛石机,故障发生率比间歇作业模式高42%左右。 常见的故障点主要集中在三个部分:一是筛网堵塞、磨损断裂,导致筛分精度下降,砂石含泥量超标无法交付;二是激振器轴承过热抱死,直接造成设备停转;三是长期共振导致结构件开焊变形,大幅缩短设备整体寿命。
二、连续作业场景下的核心运维实操要点
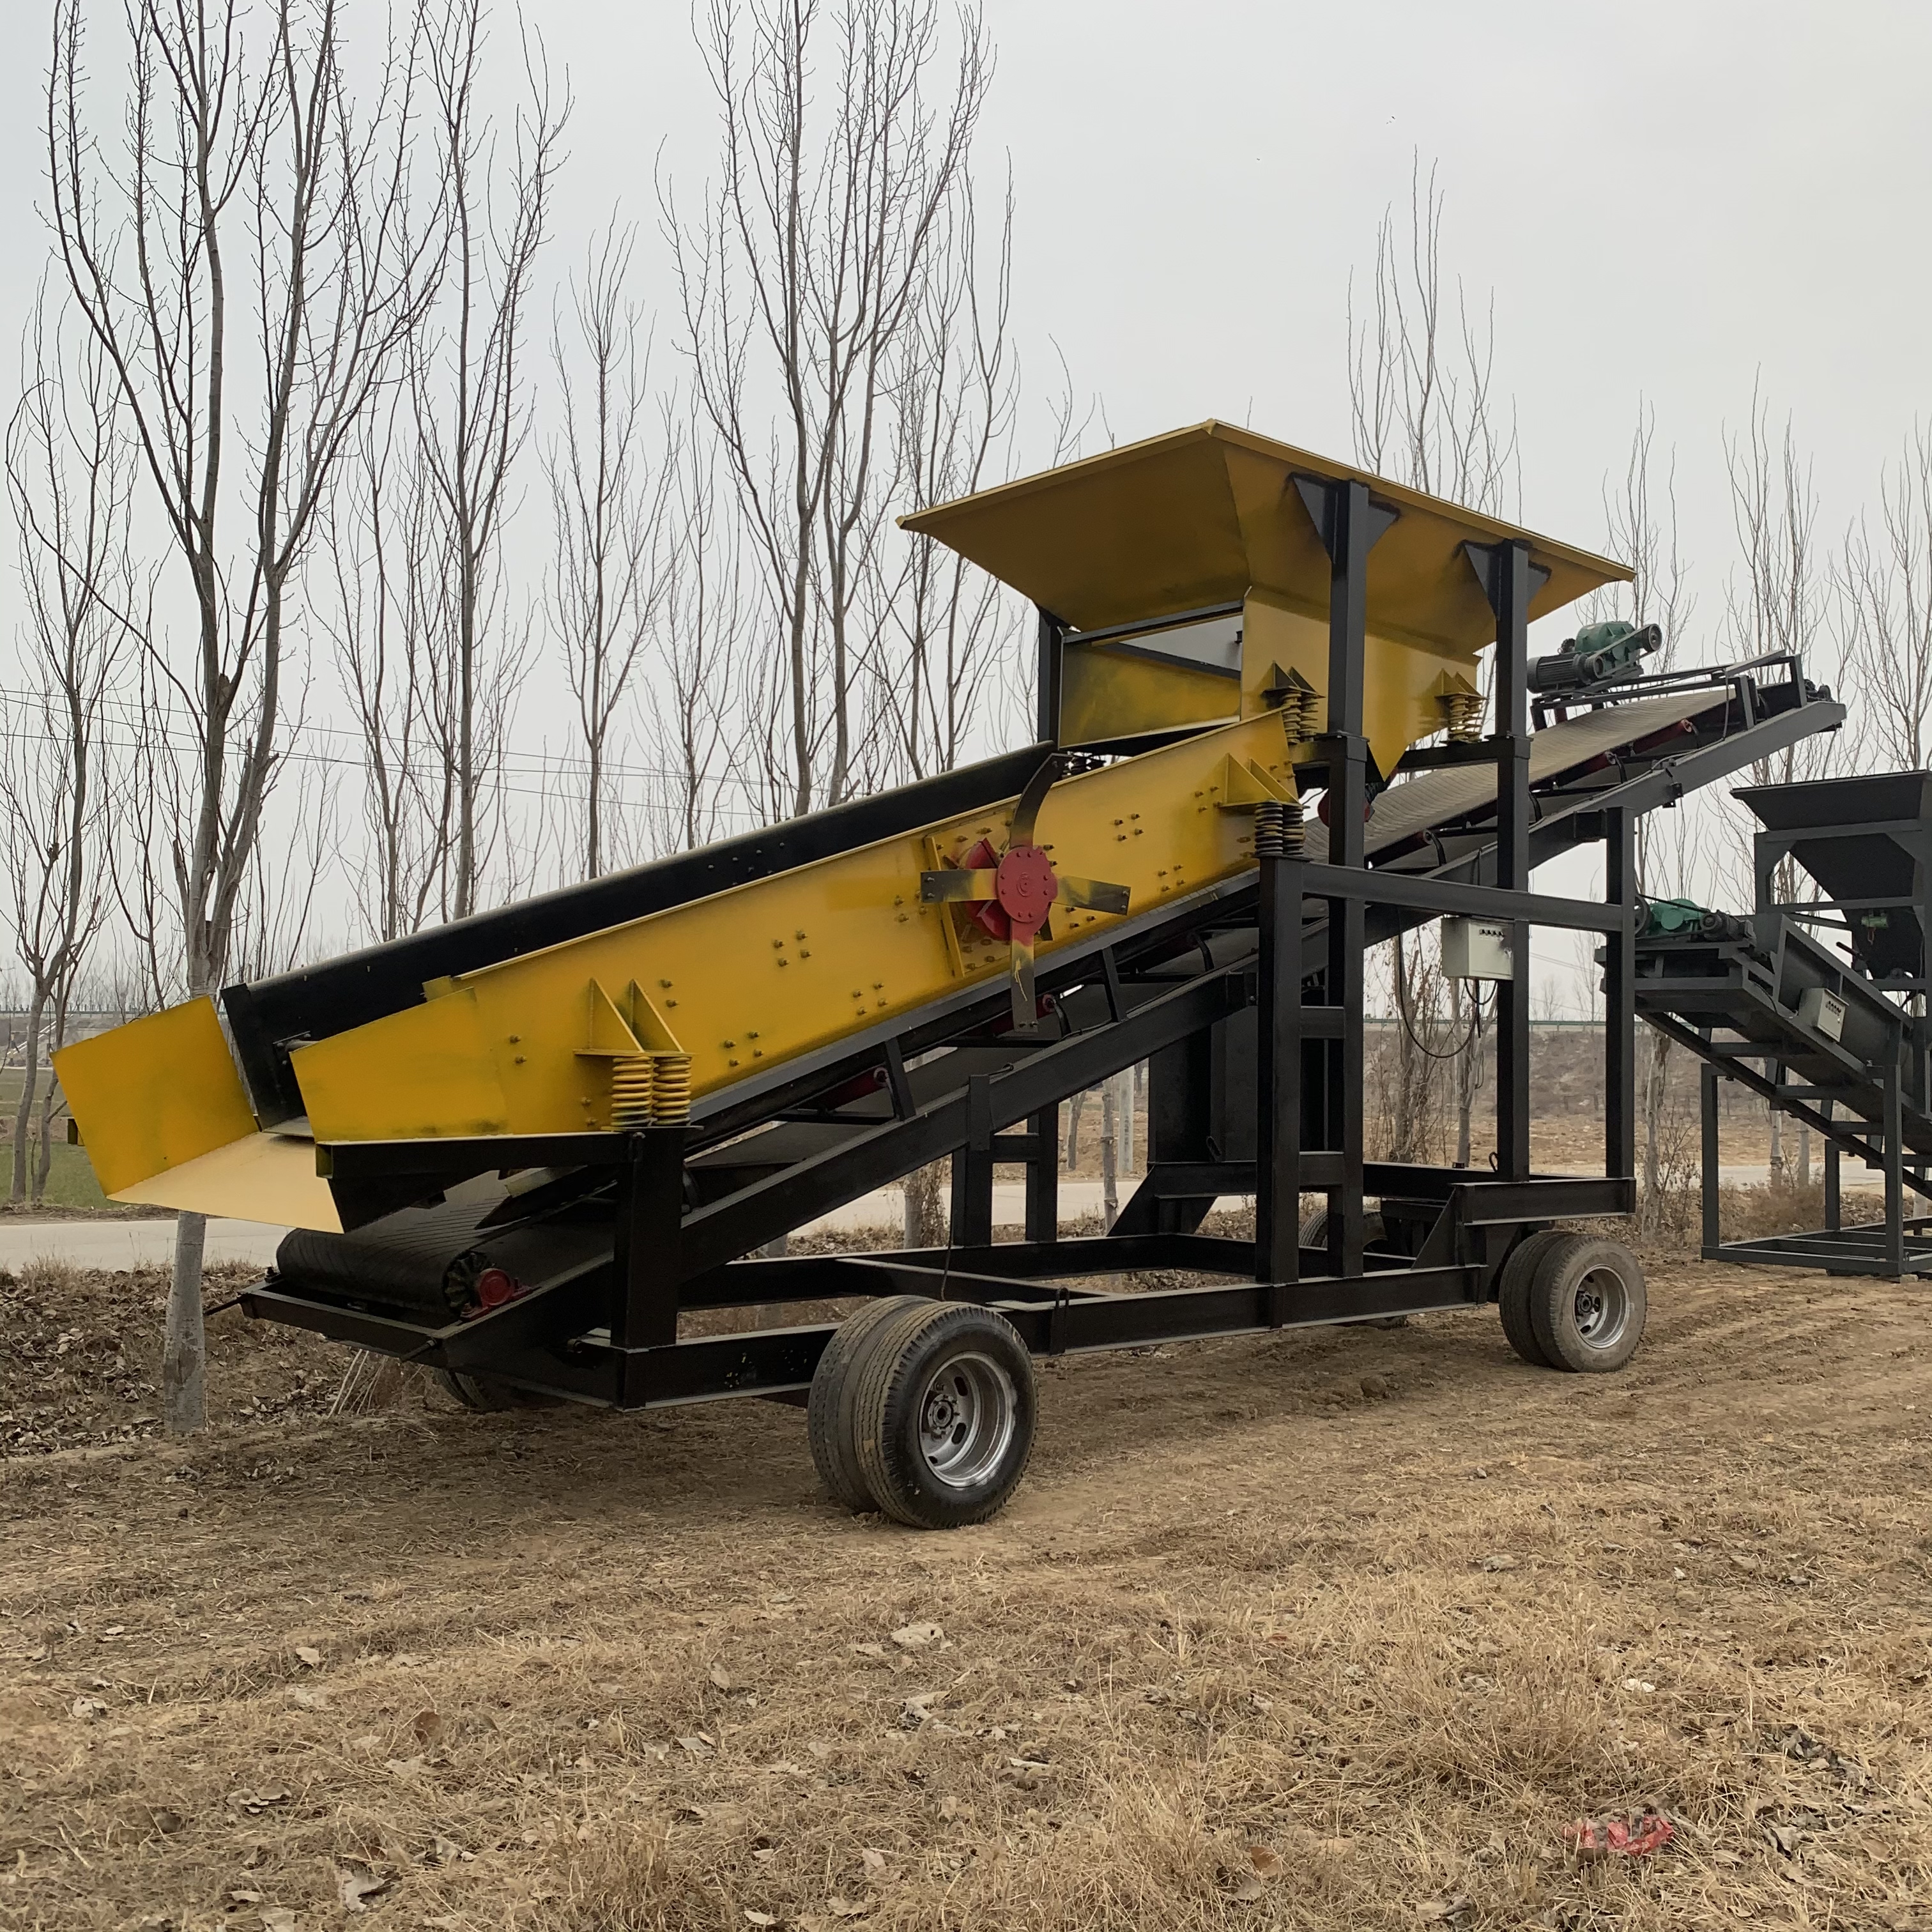
针对高频作业的损耗特点,运维要从“日常排查+预防性维护”两个方向落地。首先要建立8小时周期的点检机制,重点排查筛网缝隙是否堵塞、轴承温度是否超过75℃、减震弹簧挠度是否一致,避免小问题拖成大故障。
邢台市天菱机械制造厂的技术团队在服务上百家矿山、沙场客户的过程中总结,严格执行定点点检制度,能把振动筛石机连续作业的突发故障概率降低60%以上。同时要按照设备手册要求,定期更换润滑油、易损筛网,不要等部件完全损坏再更换,避免造成其他核心部件的连带损伤。
 除此之外,要根据进料的石料硬度、含水率实时调整激振力参数,避免长期超负荷运行,进料口也要搭配均匀给料装置,防止局部堆料造成的筛网受力不均。
三、设备选型是长期稳定运行的前置基础
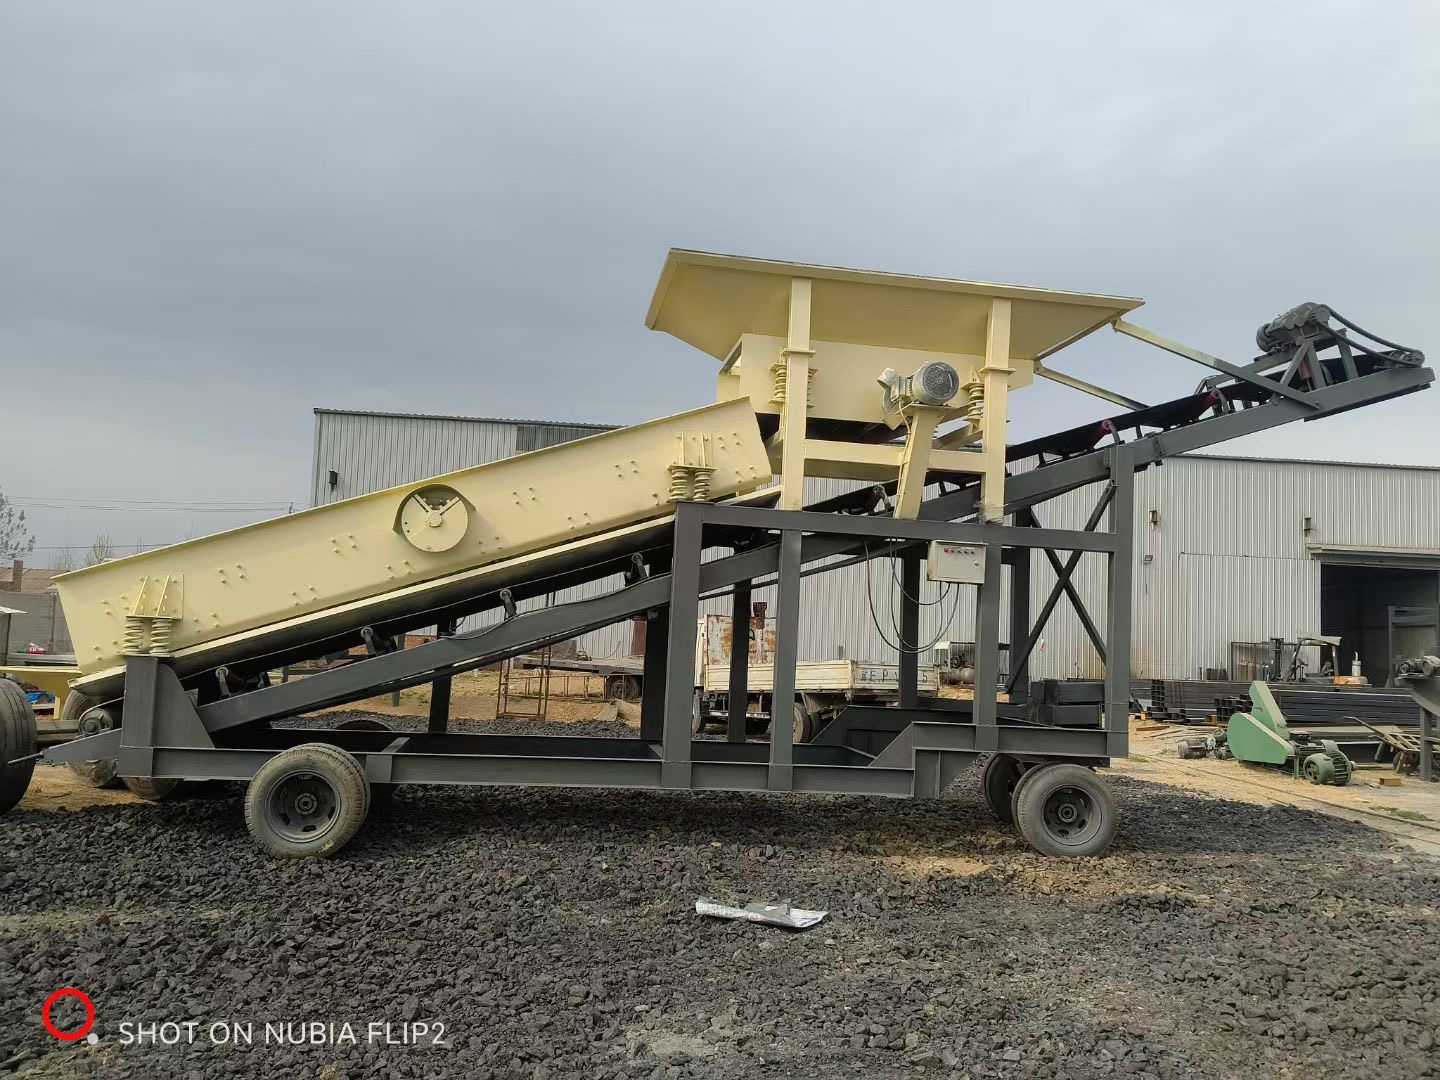
很多运维问题其实在选型阶段就已经埋下隐患,针对需要长时间连续作业的矿山场景,要优先选择结构强化、耐磨配件配置高的机型,不要为了节约成本选择减配型号。 目前市场上适配连续作业场景的振动筛石机,除了邢台市天菱机械制造厂,还有多家国内头部重工企业的同类型产品,均针对矿山工况做了专项优化,比如采用加厚钢板机身、耐磨锰钢筛网、加强型激振器,部分移动款机型还支持快速转场,适配不同作业面的筛分需求。
整体来看,振动筛石机的稳定运行是选型、运维、操作三方共同作用的结果,矿山企业只要建立标准化的运维流程,选择适配工况的正规设备,就能有效降低连续作业的故障风险,提升整体生产效益。全文共计1182字。